
Dosage et type de diluant : une erreur ici annule tout le travail en amont
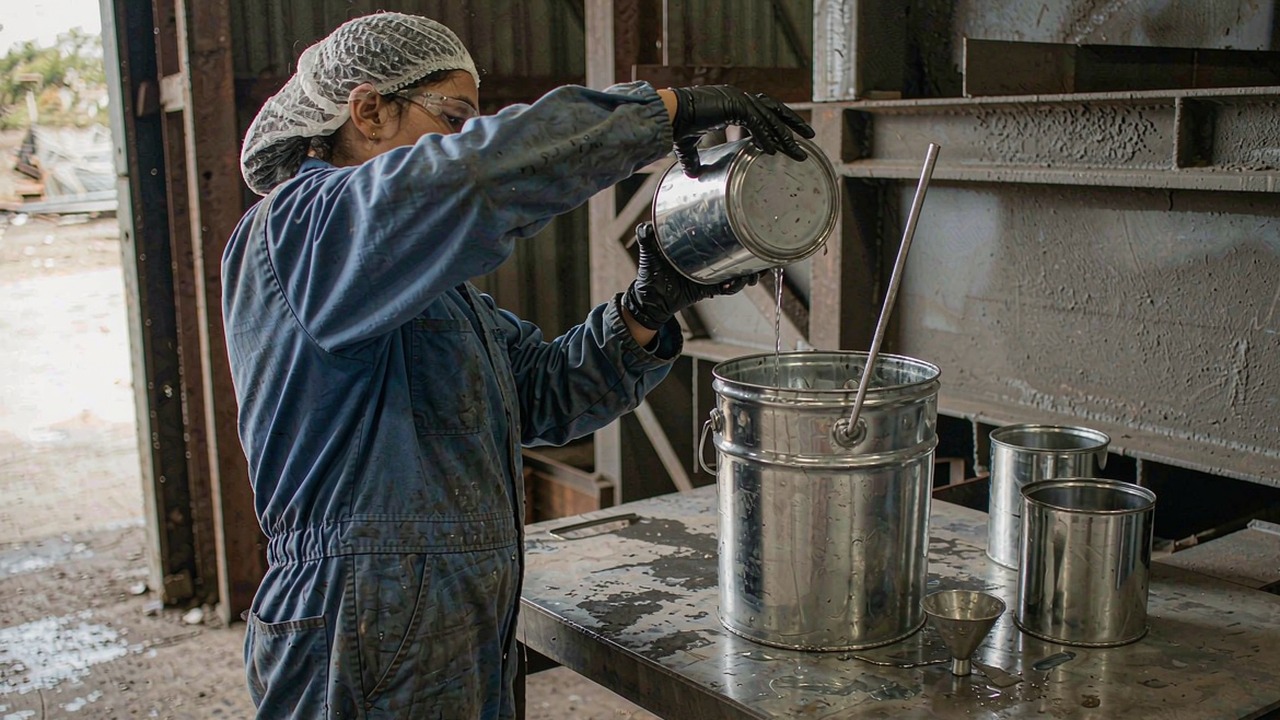
Sur un chantier de peinture, le diluant est à peu près le seul produit que chacun se sent le droit de manipuler. La peinture est épaisse, on en ajoute un peu. Il fait chaud, on en ajoute un peu. Elle ne sort pas du pistolet, on en ajoute encore. Une fois que ça coule bien, on pulvérise. Or le diluant n'est pas de l'eau. Il fait partie de la formule : pouvoir solvant, vitesse d'évaporation et compatibilité avec la résine et le durcisseur sont tous calculés. Le demi-litre que vous versez en plus ne modifie pas un seul chiffre appelé viscosité ; il modifie toute la chaîne, de l'étalement à la réticulation.
Cela compte particulièrement dans les systèmes solvantés à haut extrait sec. Haut extrait sec signifie qu'il y avait peu de solvant au départ : le formulateur n'a laissé qu'une marge étroite à l'applicateur. Le même taux de dilution qui rend une peinture à faible extrait simplement plus fluide peut, dans un produit à haut extrait sec, coûter de l'épaisseur, piéger du solvant dans le feuil et faire chuter l'adhérence d'un cran. Voici les cas de défaillance les plus fréquents sur site.
Le diluant change la formule, pas seulement la viscosité
La viscosité d'une peinture est fixée par la masse moléculaire de la résine, la concentration pigmentaire volumique et la nature comme la proportion des solvants. La fiche technique donne un type de diluant recommandé et un taux d'ajout maximal. Ces deux valeurs ne sont pas des conseils : ce sont les limites de la formule. Au-delà, la peinture se pulvérise encore, mais le feuil déposé sur l'acier n'est plus celui qui a été conçu.
Le pouvoir solvant est le point le plus négligé. Les époxys fonctionnent généralement au xylène et butanol, les polyuréthanes sur des mélanges ester et aromatique, certains zincs inorganiques sur des alcools. Les intervertir paraît anodin puisque la viscosité baisse dans tous les cas, mais une incompatibilité fait précipiter la résine alors que le feuil est encore humide. Cela se manifeste plus tard : perte de brillant, voile blanc, adhérence par plaques. Rien n'apparaît le jour de l'application ; cela apparaît un mois plus tard, au moment d'un essai d'arrachement.
Il existe aussi la catégorie qui fonctionne mais qui est fausse : solvant récupéré du nettoyage des pistolets, bidon de diluant laissé ouvert six mois, diluant bon marché à forte teneur en eau ou en alcool. Le premier ramène dans le pot de vieilles résines et des pigments. Le deuxième a absorbé l'humidité. Les systèmes solvantés sont extrêmement sensibles à l'eau, et une trace dans un polyuréthane est exactement l'origine de ces microbulles fines et denses.
Trois erreurs courantes, et la façon dont chacune échoue
La première est le surdosage. La logique de chantier veut que plus de diluant donne une meilleure pulvérisation. C'est vrai, mais l'extrait sec volumique baisse proportionnellement : une passe qui devait déposer 80 microns n'en dépose plus que 65 dès vingt pour cent de diluant, et le feuil humide reste ouvert plus longtemps, ce qui fait couler les arêtes. Une épaisseur insuffisante est invisible. La surface est parfaite jusqu'au brouillard salin, ou jusqu'à la première rouille un an plus tard.
La deuxième est le mauvais type. Aromatique, aliphatique, alcool, ester et cétone sont séparés par plusieurs niveaux de pouvoir solvant. Un solvant faible dans un système à solvant fort provoque un faux corps : la peinture paraît épaisse parce que la résine n'est jamais vraiment dissoute. Un solvant fort dans un système faible attaque la couche inférieure, redissout l'intermédiaire, et la frontière entre les couches disparaît.
La troisième est l'ajout au fil de la pulvérisation, sans mesure. Un gobelet gradué ou une impression au poignet décide si le lot est reproductible. Le même pot à cinq pour cent le matin et à douze pour cent l'après-midi donne deux teintes, deux brillants et deux épaisseurs, qui se rencontrent sur une ligne visible en façade. Quand il faut reprendre, personne ne peut dire quelle section a dérapé, parce que rien n'a été noté.
Gradient d'évaporation : sécher vite n'est pas sécher à cœur
Un diluant est rarement un solvant unique. C'est un mélange de grades rapides, moyens et lents. Les rapides empêchent le feuil humide de couler ; les lents le maintiennent ouvert assez longtemps pour évacuer le solvant resté au fond. Déréglez ce gradient et la défaillance suit.
Trop de solvant rapide et la surface se ferme alors que le solvant du dessous ne peut plus sortir. Apparaissent des piqûres et un feuil sec au toucher mais mou sous le pouce, avec des valeurs d'arrachement basses et des cloques dès le premier contact chimique. Trop de solvant lent et le feuil reste ouvert, prend la poussière, coule et larme sur les verticales, et repousse la fenêtre de recouvrement, donc le planning.
La température déplace le même raisonnement. Par temps froid, la viscosité monte et quelqu'un ajoute du diluant pour améliorer l'étalement. Mais à basse température le solvant partait déjà lentement ; en ajouter allonge encore le séchage et réduit l'épaisseur. La bonne réponse en hiver est d'élever la température de la peinture et de l'air et d'utiliser un durcisseur basse température, pas de lutter au solvant.
Fixer un chiffre sur site : d'une ligne de fiche technique au contrôle d'épaisseur
En pratique, trois gestes. Acheter le type de diluant nommé dans la fiche technique plutôt qu'un substitut universel. Mesurer au gobelet gradué et inscrire le taux dans le rapport de poste au lieu de se fier à la main. Puis revérifier la viscosité ou l'épaisseur humide après ajout, pour que le lot soit confirmé par des données et non à l'œil.
Si le travail exige réellement plus que le taux recommandé pour pulvériser, le problème n'est pas le diluant. C'est le matériel ou la température : buse trop petite, pression de pompe insuffisante, peinture trop froide, tuyau trop long. Le bon réflexe est de corriger le matériel, pas de continuer à verser du solvant. Utilisé comme lubrifiant de pulvérisation, le diluant fait gagner du temps aujourd'hui et hypothèque demain l'épaisseur, l'adhérence et la résistance aux intempéries.
Une phrase pour finir : le diluant fait partie de la formule, ce n'est pas un fluide de commodité. Combien on en met, et lequel, devrait être une décision consignée, pas un réflexe du poignet.