
Dose e tipo de diluente: um erro aqui anula todo o trabalho anterior
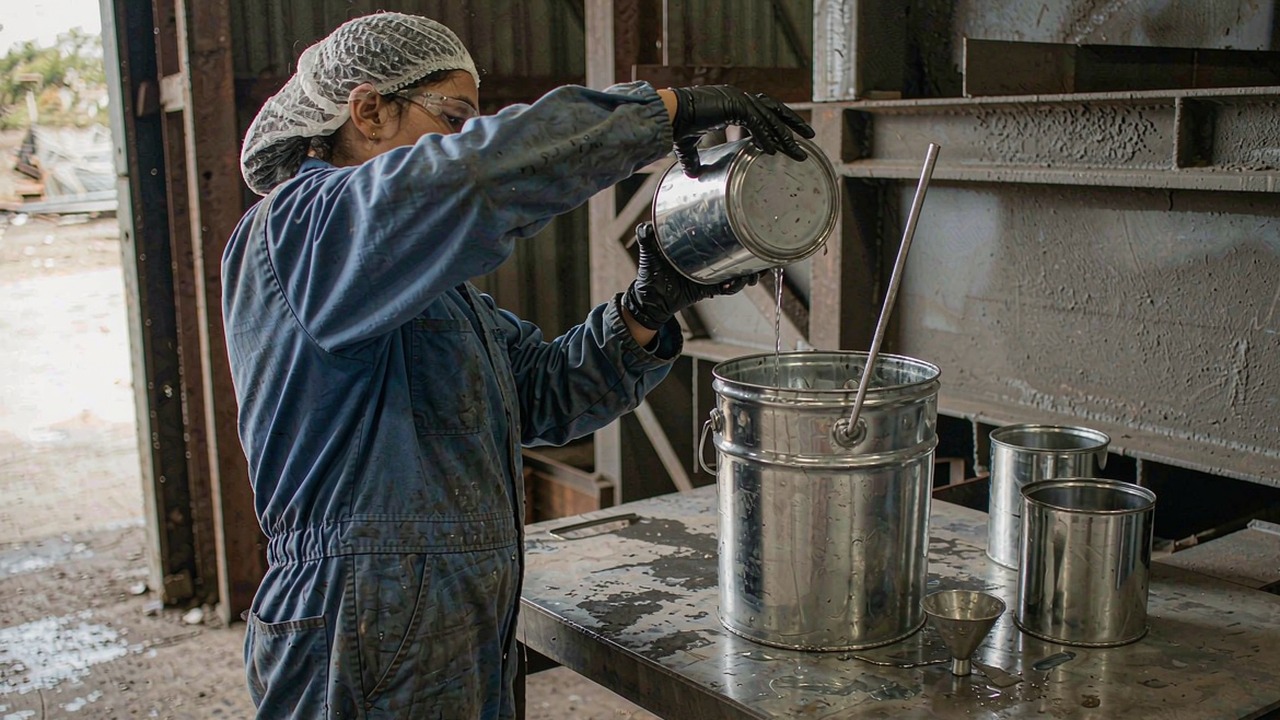
Numa obra de pintura, o diluente é quase o único material que qualquer um se sente no direito de manipular. A tinta está grossa, acrescenta-se um pouco. Está calor, acrescenta-se um pouco. Não sai do bico, acrescenta-se mais um pouco. Quando parece certo, liga-se o equipamento. Mas o diluente não é água. Ele faz parte da formulação: poder de solvência, taxa de evaporação e compatibilidade com a resina e o endurecedor são projetados. O meio litro a mais não altera um único número chamado viscosidade; altera toda a cadeia, do nivelamento à cura.
Isso pesa sobretudo nos sistemas à base de solvente com alto teor de sólidos. Alto teor de sólidos significa que havia pouco solvente desde o início, então o formulador deixou uma margem estreita para o aplicador. A mesma taxa de diluição que torna uma tinta de baixo sólidos apenas mais fluida pode, num produto de alto sólidos, custar espessura, prender solvente no filme e derrubar a aderência um nível. A seguir, os padrões de falha mais comuns em obra.
O diluente muda a formulação, não só a viscosidade
A viscosidade de uma tinta é definida pela massa molecular da resina, pela concentração volumétrica de pigmento e pelo tipo e proporção de solventes. A ficha técnica informa um tipo de diluente recomendado e uma taxa máxima de adição. Esses dois números não são sugestões: são o limite da formulação. Passar desse limite, a tinta ainda pulveriza, mas o filme que chega ao aço já não é o filme que foi projetado.
O poder de solvência é a parte que se esquece. Epóxis costumam trabalhar com xileno e butanol, poliuretanos com misturas de éster e aromático, alguns silicatos de zinco inorgânico com álcoois. Trocar entre eles parece inofensivo porque a viscosidade cai de qualquer forma, mas a incompatibilidade precipita a resina com o filme ainda úmido. O sintoma vem depois: perda de brilho, véu esbranquiçado, aderência em placas. Nada aparece no dia da aplicação; aparece um mês depois, na hora de um ensaio de arrancamento.
Há ainda a categoria que funciona mas está errada: solvente recuperado da lavagem de pistolas, lata de diluente aberta há seis meses, diluente barato com teor alto de água ou de álcool. O primeiro devolve resina e pigmento velhos para o balde. O segundo absorveu umidade. Sistemas à base de solvente são extremamente sensíveis à água, e um traço dela num poliuretano é exatamente a origem daquelas microbolhas finas e densas.
Três erros comuns e a falha que cada um produz
O primeiro é o excesso. A lógica de obra diz que mais diluente pulveriza melhor. Pulveriza, mas os sólidos por volume caem na mesma proporção: uma demão que deveria depositar 80 mícrons deposita cerca de 65 ao acrescentar vinte por cento de diluente, e o filme úmido fica aberto por mais tempo, o que faz escorrer as arestas. Espessura insuficiente é invisível. A superfície parece perfeita até o ensaio de névoa salina, ou até a primeira mancha de ferrugem um ano depois.
O segundo é o tipo errado. Aromático, alifático, álcool, éster e cetona estão separados por vários níveis de poder de solvência. Solvente fraco num sistema de solvente forte provoca falso corpo: a tinta parece grossa porque a resina nunca se dissolveu de fato. Solvente forte num sistema fraco ataca a camada de baixo, redissolve o intermediário, e a fronteira entre as camadas desaparece.
O terceiro é acrescentar durante a pulverização, sem medir. Um copo graduado ou a sensação no pulso decide se o lote é reprodutível. O mesmo balde a cinco por cento pela manhã e a doze por cento à tarde resulta em duas cores, dois brilhos e duas espessuras, que se encontram numa linha visível na fachada. Na hora de refazer, ninguém consegue dizer qual trecho saiu errado, porque nada foi registrado.
Gradiente de evaporação: secar rápido não é secar por dentro
Um diluente raramente é um único solvente. É uma mistura de graus rápido, médio e lento. Os rápidos impedem que o filme úmido escorra; os lentos mantêm o filme aberto o suficiente para arrastar o solvente que ficou no fundo. Desregule esse gradiente e a falha vem em seguida.
Solvente rápido em excesso e a superfície fecha enquanto o solvente de baixo não consegue sair. Surgem pinholes e um filme seco ao toque mas mole sob o polegar, com valores baixos de arrancamento e bolhas ao primeiro contato com produto químico. Solvente lento em excesso e o filme fica aberto, retém poeira, escorre e rasga nas verticais, além de empurrar a janela de repintura e, com ela, o cronograma.
A temperatura desloca o mesmo julgamento. No frio a viscosidade sobe e alguém recorre ao diluente para melhorar o nivelamento. Mas em baixa temperatura o solvente já saía devagar; acrescentar mais prolonga ainda a secagem e reduz a espessura. A resposta correta no inverno é elevar a temperatura da tinta e do ambiente e usar endurecedor de baixa temperatura, não brigar com solvente.
Como fixar o número na obra: da linha da ficha técnica à checagem de espessura
Na prática são três passos. Comprar o tipo de diluente indicado na ficha técnica em vez de um substituto universal. Medir com copo graduado e registrar a proporção no relatório do turno, em vez de confiar na mão. Depois, reconferir viscosidade ou espessura úmida após a adição, para que o lote seja confirmado por dados e não a olho.
Se o serviço realmente exige mais que a proporção recomendada para pulverizar, o problema não é o diluente. É o equipamento ou a temperatura: bico pequeno demais, pressão de bomba insuficiente, tinta fria demais, mangueira longa demais. O movimento certo é corrigir o equipamento, não continuar despejando solvente no balde. Usado como lubrificante de pulverização, o diluente economiza tempo hoje e hipoteca amanhã a espessura, a aderência e a resistência às intempéries.
Uma frase para fechar: o diluente faz parte da formulação, não é um fluido de conveniência. Quanto entra e qual grau deveria ser uma decisão registrada, não um reflexo do pulso.